

 English
 中文简体
 русский
 Français
 Español
 Deutsch

Основовязальная машина для текстиля из углеродного волокна: характеристики, руководство по шитью и покупке
2026-10-07
Контент
- 1 Что на самом деле делает основовязальная машина для текстиля из углеродного волокна
- 2 Почему углеродное волокно меняет правила эксплуатации
- 3 Архитектура машины: иглы, направляющие и вставка утка
- 4 Ширина, рабочая ширина и вес: цифры, определяющие выбор ткани
- 5 Контроль натяжения жгута и обработка волокон
- 6 Повреждения швов, совместимость связующего порошка и смолы
- 7 Многоосный или двухосный: выбор многоуровневой архитектуры
- 8 Что указывать в спецификации покупки
- 9 Приемочное тестирование: что измерить перед подписанием контракта
- 10 Риски закупок и реальная стоимость владения
- 11 Техническое обслуживание, расходные материалы и время безотказной работы
- 12 Как составить короткий список поставщиков, не теряя месяцев
- 13 Переход от образцовых рулонов к серийному производству
Две цитаты оказываются на одном столе. Обе машины предлагают многоосную вязальную линию, обе имеют одинаковую рабочую ширину, обе обещают высокую производительность. Один покупатель расписывается и шесть месяцев спустя обнаруживает, что ткань имеет пропитанные смолой окна между жгутами и линию стежка, которая съедает 4 процента прочности на разрыв. Другой покупатель сначала задает другой набор вопросов и получает очередь, которая работает одинаково в первом и восемнадцатом месяцах.
Разница редко заключается в бренде. Вопрос в том, была ли машина задана как платформа для сшивания хрупкого, проводящего высокомодульного волокна или как обычная текстильная машина, в которую подается углерод.
Основовязальная машина для текстиля из углеродного волокна работает по простому принципу: ориентированные углеродные жгуты удерживаются на месте с помощью легкой связующей пряжи, прошитой через них, образуя сухую неизвитую ткань (NCF), которая позже проходит через инфузию смолы или предварительное формование. Все, что имеет значение, следует из этого предложения. Жгуты должны оставаться прямыми, связующая пряжа должна выполнять свою работу с наименьшим возможным повреждением волокон, а машина должна выдерживать оба условия на протяжении тысяч метров.
В этом руководстве рассказывается о том, что на самом деле делают эти машины, какие параметры определяют, будет ли ваша ткань продаваемой, цифры, которые стоит записать в спецификацию покупки, и проверки, которые отличают рабочую линию от дорогой.
Что на самом деле делает основовязальная машина для текстиля из углеродного волокна
При основовязании одежды машина превращает ткань из пряжи в петли. Многоосновная вязальная машина с использованием углерода ближе к швейной машине. Он берет уже сформированные армирующие слои и связывает их вместе, чтобы их можно было обрабатывать, резать, укладывать и заливать без расползания жгутов.
Типичная сборка состоит из четырех слоев:
- Слой под углом 0 градусов из балок основы, подаваемый в машинном направлении под контролируемым натяжением.
- Слой утка под углом 90 градусов, вставляемый кареткой, перемещающейся по рабочей ширине.
- Два диагональных слоя под углом 45 и -45 градусов, подаваемые с наклонных шпулярников или траверсных систем.
- Вяжущая пряжа из одной или нескольких направляющих планок, образующая столбчатую или трикотажную линию через стопку.
Машина оценивается по четырем параметрам в порядке коммерческой значимости: точность ориентации слоев, положение и распределение жгута, повреждение волокон, возникающее при сшивании, а также постоянство веса по всей площади и вдоль рулона. Скорость занимает пятое место, потому что линия, работающая со скоростью 30 метров в час с 2 процентами отходов, превосходит линию со скоростью 50 метров в час, производящую ткань, выходящую за пределы допуска, которую никто не купит дважды.
Где находится ценность
Все, что находится выше игл, — это то, на что тратятся деньги. Качество основы, контроль натяжения, направление буксира, повторяемость уточной каретки и выбор рисунка строчки определяют большую часть качества ткани, которую вы будете продавать. Игольная линия сама по себе является небольшой частью тренажера, но именно она определяет, сколько силы вы потеряете.
Для покупателей, сравнивающих семейства машин по материалам, этот обзор чем отличаются машины из стекловолокна, химического волокна и углеродного волокна является полезной отправной точкой перед началом технических обсуждений.
Почему углеродное волокно меняет правила эксплуатации
Углеродное волокно не такая сложная пряжа, как ворсистая штапельная пряжа. Это сложно, потому что оно не прощает. Углеродное волокно со стандартным модулем имеет удлинение при разрыве от 1,5 до 2,0 процентов и практически не деформируется. Одиночная острая кромка, натяжной шип или направляющая проушина с изношенной керамической вставкой не растягивают волокно, а ломают нити.
Четыре свойства определяют большинство решений по проектированию машин для переработки углерода:
- Хрупкость. Каждая точка контакта на пути пряжи становится потенциальным местом повреждения. Направляющие проушины должны иметь большие радиусы, полированную керамическую поверхность и правильное выравнивание по направлению буксира.
- Допуск низкого трения в сочетании с реальностью высокого трения. Углеродная проклейка, разработанная для совместимости с эпоксидной смолой, часто более липкая, чем текстильная проклейка, поэтому сопротивление быстро увеличивается на длинных путях нити.
- Электропроводность. Обрывки нитей и пыль являются проводящими. Они мигрируют в шкафы, подшипники и датчики и создают статическое электричество, из-за которого жгуты раздуваются и пересекаются. Надлежащее заземление, пылеудаление и антистатические меры не являются дополнительными опциями.
- Высокая линейная плотность. Жгут стандартного модуля 12К имеет ресурс около 800 текс, 24К — около 1600 текс, 48К — около 3200 текс. Это толстые и жесткие пучки по сравнению с полиэфирной пряжей плотностью 167 дтекс, и они ведут себя скорее как плоские ленты, чем как пряжа.
Практическим следствием является то, что карбоновая леска рассчитана на низкое, стабильное натяжение и минимальный контролируемый контакт. Машины, предназначенные для обработки стекла на высокой скорости, часто приемлемо используют углерод на пониженной скорости, но логика спецификации другая: за углерод вы покупаете стабильность натяжения и контроль повреждений, и вы платите за это количеством направляющих, откликом сервопривода и конструкцией пути пряжи.
Fuzz — это измерение, а не раздражение
Сломанные нити проявляются в виде ворса и пыли задолго до того, как они отразятся в отчете об испытаниях как потеря прочности. Два полезных полевых индикатора: количество пуха, собранного на игольной линии за смену, и количество видимых разорванных нитей на метр ткани под маломощным микроскопом. Отслеживайте оба с первого пробного броска. Тенденция к росту означает изношенность направляющей, смещение заданного значения натяжения или слишком агрессивный рисунок строчки для подсчета нитей.
Архитектура машины: иглы, направляющие и вставка утка
Углеродная многоосная линия распадается на шесть подсистем, и каждая из них несет в себе определенный риск, если она недостаточно определена.
Игольная линия и формирование стежка
Сложные иглы обычно выбирают для технических текстильных машин, поскольку они позволяют выполнять замкнутый, хорошо контролируемый стежок на скорости с меньшим натяжением пряжи по сравнению с иглами с защелкой. При работе с карбоном более важной деталью является геометрия вокруг иглы: конструкция грузила, расположение приемной пластины и расположение связующей нити. Связующая пряжа, которая тянется по поверхности жгута, а не аккуратно укладывается в стежок, будет стирать нити на каждом ряду.
Направляющие планки
От двух до четырех направляющих — это нормальный диапазон для машин NCF. Одна или две полоски несут связующую нить и выполняют фактическую строчку; дополнительные стержни позволяют вставлять нити, не прошивая их. Каждый стержень обычно имеет свой собственный направитель и собственный механизм отпускания с сервоприводом, так что натяжение стежковой нити и натяжение армирующего жгута устанавливаются независимо. Эта независимость является условием спецификации, которое стоит подтвердить в письменной форме.
Подача варп-луча слоя 0 градусов
Жгуты с углом 0 градусов отрываются от балок, которые могут весить несколько сотен килограммов и нести сотни отдельных жгутов. Натяжение должно оставаться равномерным по всей ширине, поскольку диаметр балки уменьшается от полного до пустого. С этой задачей справляется выпуск по замкнутому контуру с обратной связью по танцору или датчику нагрузки; простой механический тормоз этого не делает, и в результате изменения проявляются в виде волнистости готового ламината.
Прокладка утка и диагональные слои
Уточная каретка укладывает слой под углом 90 градусов, часто из шпулярника с аккумуляторами, чтобы поддерживать постоянное натяжение жгута при ускорении и замедлении каретки. Диагональные слои формируются из наклонных шпулярников и траверс, которые укладывают жгуты под фиксированными углами. Угловой допуск плюс-минус 1 градус вполне реален для хорошо обслуживаемой машины; Плюс-минус 3 градуса — это предупреждающий знак, поскольку он меняет эффективную жесткость готовой детали больше, чем принимает большинство клиентов.
Взлет и дозирование
Ткань натягивается, обрезается по краям и наматывается с контролируемым натяжением. Натяжение при отрыве имеет большее значение, чем кажется на первый взгляд: неравномерный отрыв приводит к нарушению выравнивания слоев и может привести к сминанию утка. Пакетирование с постоянным натяжением и регулируемым натяжением намоточного устройства — это недорогой вариант, который предотвращает проблемы с высоким качеством.
Управление и регистрация данных
Управление рецептами, контроль натяжения каждой позиции и автоматическая регистрация длины стежка, скорости и натяжения во время каждого рулона — это функции, которые делают возможным квалификацию и отслеживание. Если ваши клиенты запрашивают данные процесса, это подсистема, которая их предоставляет.
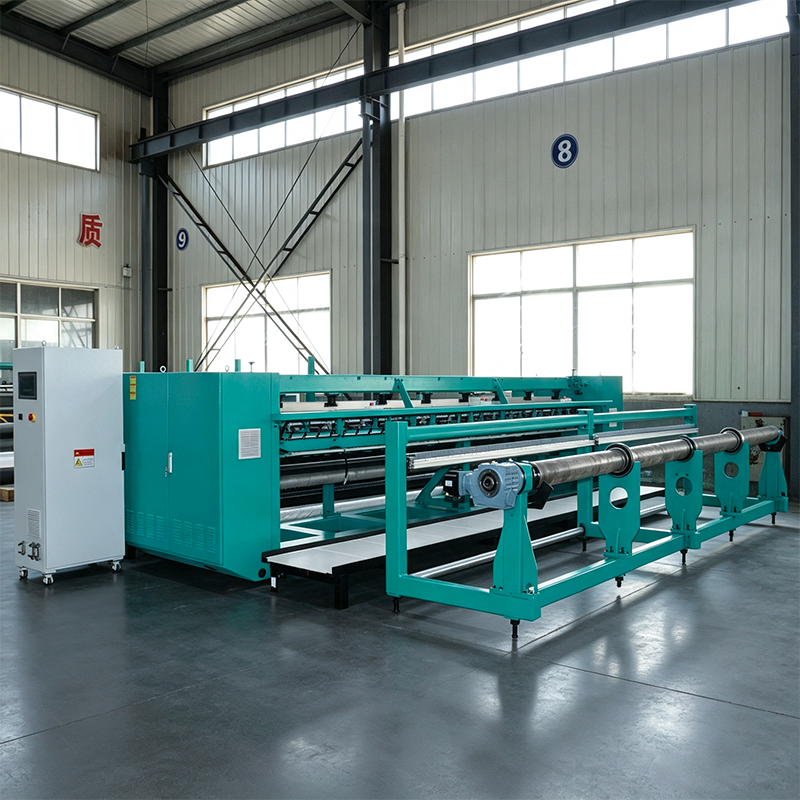
 YRS3-3M-C Многоосевая вязальная машина из углеродного волокна Специализированное производство углеродного NCF с многослойной укладкой утка под разными углами, мониторингом процесса и отслеживаемостью для требовательных композитных армирующих тканей. Посмотреть продукт →
Многооснововязальная машина из углеродного волокна YRS33MC представляет собой эту архитектуру, применяемую специально для углеродного армирования: многоосную компоновку со специальной системой буксировки, предназначенную для производства сухого углерода NCF, а не для адаптации универсальной рамы.
| Узор | Как это формируется | Типичное использование переплетной пряжи | Влияние на преформу | Осторожность |
|---|---|---|---|---|
| Закрытый столб (цепь) | Одна и та же игла прошивается каждый ряд | Низкая, примерно от 4 до 8 г/м2 в зависимости от толщины и длины стежка. | Высочайшая стабильность на грамм пряжи, узкая строчка. | Концентрированная нагрузка на иглу, более быстрый износ иглы |
| Открытый столб | Чередование игл на каждом курсе | Нижняя, примерно от 3 до 6 г/м2. | Более легкая и драпируемая ткань. | Меньшая безопасность буксировки; требуется больше осторожности при резке и обращении |
| Трико | Одноигольная боковая подкладка | Выше, примерно от 6 до 10 г/м2. | Более широкая линия строчки, лучшая устойчивость к расслоению нитей. | Больше извитости и больше области, богатой смолой. |
| бейка из шнура или атласа | Длинные накладки, закрывающие несколько игл. | Переменная | Можно связать толстые стопки или добавить поверхностные эффекты. | Сложнее поддерживать постоянство выравнивания буксира |
| Уточная бейка без сшивания | Пряжа проложена без петель. | Нет для инкрустированной пряжи | Добавляет прямую пряжу без извитости. | Должен быть закреплен отдельной строчкой. |
Ширина, рабочая ширина и вес: цифры, определяющие выбор ткани
Три параметра определяют, сможет ли машина вообще производить ваш продукт. Все остальное — оптимизация.
Калибр
Калибр is expressed in needles per inch, written as E. Carbon NCF lines commonly sit between E5 and E12, with the exact choice tied to tow format and target fabric weight. Finer gauge gives more stitch lines per inch, which improves dimensional stability and allows thinner fabric, but it also means more needle penetrations per square metre and therefore more potential fiber damage. Coarser gauge reduces stitching density and damage but limits how evenly the stack is tied down.
Рабочая ширина
Типичная рабочая ширина составляет примерно от 1000 мм до 2540 мм, причем распространены конфигурации 1270 мм и двойная конфигурация 1270 мм, поскольку они подходят для последующего оборудования для резки и предварительного формования. Всегда проверяйте полезную ширину ткани после обрезки кромок, а не номинальную ширину. Разница в полезной ширине в 20 мм меняет эффективность раскроя каждой детали, которую режет ваш клиент.
Вес площади и покрытие слоев
Вес слоя — это арифметика, а не магия. Вес в граммах на квадратный метр равен линейной плотности жгута в граммах на метр, разделенной на шаг жгута в метрах. Жгут 12К при плотности 800 текс составляет 0,8 г/м. Уложите эти жгуты с шагом 4,2 мм, и вы получите около 190 г/м2 в слое под углом 0 градусов. При шаге 6,3 мм получается около 127 г/м2. Этот единственный расчет покажет вам, сможет ли предлагаемая комбинация ширины и жгута обеспечить ткань, указанную вашим клиентом.
| Формат буксира | Линейная плотность | Шаг 4,2 мм (около E6) | Шаг 6,3 мм (около E4) | Примечания |
|---|---|---|---|---|
| 12К | Около 800 текс | Около 190 г/м2 | Около 127 г/м2 | Самый гибкий формат; расширение до 5–8 мм помогает закрыть зазоры |
| 24К | Около 1600 текс | Около 380 г/м2 | Около 254 г/м2 | Более тяжелая и жесткая связка; распространение настоятельно рекомендуется |
| 48К | Около 3200 текс | Не практично | Около 508 г/м2 | Лучше всего подходит для толстых и экономичных сборок; риск разрыва высок |
Проблема разрыва, которую никто не цитирует
Если жгут уже шага, между соседними жгутами появляются зазоры. Эти зазоры становятся насыщенными смолой каналами в готовом ламинате и являются частой причиной бракования первых изделий. Существует два решения: выберите более мелкий шаг, чтобы жгуты покрывали всю ширину, или добавьте устройство для разбрасывания жгутов, которое выравнивает каждый пучок. Распределение также улучшает однородность поверхности и уменьшает разброс толщины сухой заготовки. Спросите любого поставщика, как предлагаемая им конфигурация гарантирует покрытие вашего конкретного буксира при конкретном весе площади, и попросите образец рулона, который это демонстрирует.
Покупатели, которые хотят просмотреть более широкое семейство оборудования, прежде чем сузить список, могут просмотреть линейка машин из углеродного волокна наряду с сопоставимыми платформами из стекла и химического волокна.
Контроль натяжения жгута и обработка волокон
Натяжение — единственная переменная, оказывающая наибольшее влияние на качество ткани, и которую труднее всего проверить по брошюре.
Рекомендуемое рабочее натяжение для карбоновых жгутов низкое. Для жгута со стандартным модулем 12К типичное рабочее окно составляет примерно от 0,02 до 0,1 сН/дтекс, что соответствует примерно от 1,6 до 8 ньютонов на жгут. Умножьте это на несколько сотен положений буксировки, и рама машины выдержит постоянную нагрузку в несколько сотен ньютонов с кратковременными скачками всякий раз, когда изменяется диаметр балки или реверс каретки.
Что указать
- Изменение натяжения в каждом положении внутри одной балки поддерживается на уровне плюс или минус 10 процентов от заданного значения.
- Отклонение от балки к балке и от позиции к позиции удерживалось на уровне плюс-минус 15 процентов.
- Спуск с обратной связью с компенсацией диаметра балки, а не с фиксированной настройкой тормоза.
- Мониторинг и регистрация каждого луча, поэтому смещение обнаруживается до того, как ткань будет утилизирована.
Причина, по которой толерантность имеет коммерческое значение, — это волнистость. Там, где натяжение меняется, пряди смещаются в стороны и развивается волнистость в плоскости. Волнистость непропорционально снижает характеристики сжатия и незаметна при визуальном осмотре сухого валка. Покупатели, которые измеряют только вес и угол наклона, часто упускают это из виду до механических испытаний.
Дисциплина на пути пряжи
Подсчитайте точки контакта между лучом и иглой. Каждый из них должен иметь большой радиус, полированную керамическую или покрытую поверхность и выравнивание, исключающее боковую нагрузку пакли. Если поставщик предлагает необычно короткий или прямой путь нити, это обычно является преднамеренным решением по уменьшению ущерба, а не экономии затрат. Поинтересуйтесь, какие поверхности были выбраны под карбон и каков интервал их замены.
Качество луча – половина дела
Плохо покоробленный брус с перекрещенными жгутами, неравномерное натяжение или неравномерную плотность пучка невозможно исправить на вязальной машине. Если вы покупаете балки у стороннего производителя, аттестуйте их так же, как вы аттестуете машину: измерьте натяжение как минимум в десяти положениях по ширине и проверьте разделение жгута по всей длине. Отбраковать некачественный брус гораздо дешевле, чем отсортировать ткань, не соответствующую допускам, шесть недель спустя.
Повреждения швов, совместимость связующего порошка и смолы
Сшивание скрепляет преформу за счет затрат. Связывающая пряжа создает извитость, занимает объем, который в противном случае был бы волокном, и создает богатые смолой каналы вдоль линии стежка. Типичный расход переплетной пряжи колеблется от 2 до 10 г/м2 в зависимости от рисунка, толщины, длины стежка и количества пряжи, при этом обычно выбирают полиэстер плотностью от 76 до 167 дтекс, а для конкретных процессов используют стеклянную или растворимую пряжу.
Опубликованные работы по сшитому NCF неизменно показывают умеренное снижение свойств в плоскости, выражающееся в однозначных цифрах примерно до 10 процентов для некоторых укладок, что компенсируется существенным улучшением сопротивления межламинарному разрушению и, что особенно важно, управляемости. Инженерная задача — сделать штраф небольшим и предсказуемым. К практическим рычагам относятся:
- Выбор самого легкого рисунка стежка, который сохраняет структуру жгута при резке и укладке.
- Сохраняйте длину стежка и натяжение вязальной нити достаточно низкими, чтобы пряжа лежала на поверхности, а не врезалась в жгут.
- Поддержание острых, правильно установленных игл и их замена по графику, основанному на пробеге, а не на визуальном сбое.
- Полировка или замена направляющих элементов при первых признаках увеличения ворсинок.
Связующий порошок и его собственная проблема допуска
Многие линии NCF добавляют термопластичный или эпоксидный связующий порошок для стабилизации заготовки во время резки и укладки. Уровни добавления примерно от 3 до 8 процентов по весу являются обычными, и допуск, который имеет значение, — это равномерность рассеяния, а не средний сбор. Неравномерная пудра создает липкие пятна, насыщенные смолой пятна и неравномерную драпировку. Разбрасывающий блок с замкнутым контуром контроля веса и чистым каналом дозирования обеспечивает повторяемость повторения рулона за рулоном.
 Автоматическая машина для нанесения порошка YAS для стабилизации композитных преформ Наносит порошок смолы на стекло или углеродную ткань, обеспечивая равномерное приклеивание и стабильное предварительное формование перед резкой, штабелированием или последующим формованием. Посмотреть продукт →
Автоматическая машина для нанесения порошка YAS относится к той же производственной цепочке стабилизации преформ, и вопросы, которые к ней относятся, идентичны вопросам, касающимся вязальной линии: каков допуск на прибавку, как он измеряется и насколько он стабилен в течение полной смены.
Совместимость смол – системный вопрос
Связующая пряжа и размер углеродных жгутов должны быть совместимы со смолой, которую использует клиент. Обычно используются полиэфирные швейные нити со стандартным размером, совместимым с эпоксидной смолой. Растворимые или термопластичные швейные нити используются в процессах, при которых связующая пряжа должна исчезнуть или стать частью матрицы. Смазочные материалы на основе силикона, антиадгезивы и общие загрязнения мастерской являются здесь врагами, поскольку они вызывают расслоение или плохое сцепление, которое проявляется только после испытаний. Содержите зону вязания в чистоте и отдельно от всех процессов, содержащих силикон.
Многоосный или двухосный: выбор многоуровневой архитектуры
Решение об архитектуре важнее решения о машине, поскольку оно определяет количество шпулярников, количество направляющих и реалистичную скорость производства.
Двухосный
Двухосный fabric uses two orientations. The common configurations are 0/90 for warp-and-weft constructions and plus or minus 45 for shear-resistant constructions. Fewer layers mean fewer creels, less tow handling, shorter yarn paths and higher achievable speed. Setup and changeover are simpler, and waste at start and stop is lower.
Многоосный
Многоосный fabric adds diagonal layers, typically 0, plus 45, 90 and minus 45. The result is a more balanced, more drapeable preform with better conformability over curved tooling, at the cost of more creels, more tow positions, more tension setpoints to control and lower throughput. Angle accuracy becomes harder to hold because four layer systems must be coordinated.
Практический компромисс
Большинство промышленных линий спроектированы таким образом, что одна и та же рама может работать в двухосных и многоосных конфигурациях с использованием или холостым положением шпулярника и направляющих планок, при этом библиотека рецептов содержит отдельные настройки для каждого продукта. Если в вашей линейке продуктов есть и то, и другое, настаивайте на том, чтобы время перехода между конфигурациями документировалось и демонстрировалось, а не оценивалось. Перенастройка, требующая двух смен, незаметно убьет ваши гибкие возможности.
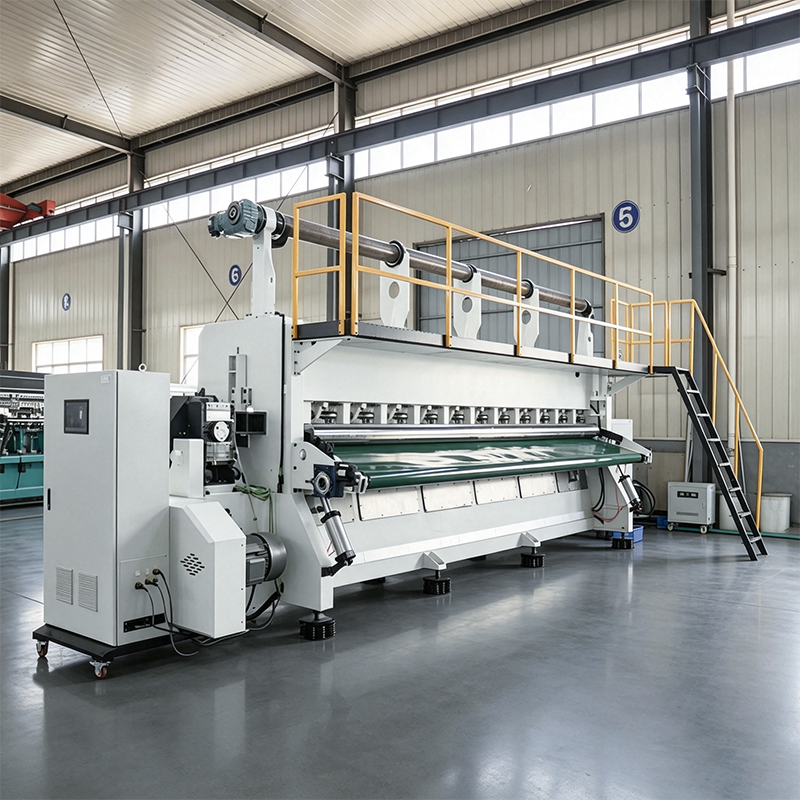
Поскольку основной принцип сшивания является общим для всех типов армирования, многоосная платформа, предназначенная для одного семейства волокон, часто используется в карбоновой версии. Многоосные машины, ориентированные на стекло, в том же каталоге иллюстрируют эту преемственность. Многоосная основовязальная машина YRS33M является представителем этого семейства.
 YRS3-3M Многоосевая основовязальная машина для стекла и базальта Производит многоосные стекло- и базальтовые армирующие ткани со сервоуточной прокладкой; сравните его со специальной карбоновой версией YRS3-3M-C. Посмотреть продукт →
Сравнивая машину, предназначенную для работы с углеродом, и многоосную машину для стекла, сосредоточьте технические вопросы на различиях, влияющих на углерод: радиусы направления буксира, диапазон и разрешение натяжения, обработка пыли, а также максимальное количество буксиров, на которое рассчитаны шпулярники и балки.
Что указывать в спецификации покупки
Спецификация, в которой указаны только ширина и скорость, предполагает предложение, соответствующее цифрам, а не работе. В таблице ниже указаны параметры, которые стоит назвать, с целевыми значениями и способами проверки каждого из них.
| Параметр | Цель, о которой нужно попросить | Почему это важно | Как проверить |
|---|---|---|---|
| Полезная рабочая ширина | Укажите номинальную ширину и ширину после обрезки отдельно. | Повышает эффективность раскроя | Отмерьте обрезанную ткань на пробном рулоне. |
| Калибр | Соответствует формату прицепа и целевому весу | Определяет минимальный шаг и охват | Подтвердите расчет покрытия и образец |
| Направляющие планки | От 2 до 4, каждый с независимым сервоприводом | Разделяет контроль пряжи и натяжения жгута. | Работа с двумя разными заданными значениями натяжения |
| Окно натяжения | Уставка для буксировки с плюсом или минусом 10 процентов по ширине | От этого зависит волнистость и выравнивание слоев. | Измерьте 10 позиций с помощью ручного измерителя натяжения. |
| Допуск по весу | Плюс-минус 3 процента в пределах рулона, плюс-минус 5 процентов от рулона к рулону. | Непосредственно влияет на толщину ламината и поглощение смолы. | Разрежьте и взвесьте 10 образцов в рулоне. |
| Допуск угла слоя | Плюс-минус 1 градус при устойчивом движении. | Изменяет эффективную жесткость готовых деталей. | Измерьте по фотографиям рулона или вырезав шаблоны. |
| Расход переплетной пряжи | Указано в г/м2 для каждого рисунка. | Небольшие проценты становятся большими ежегодными расходами | Взвешивание пряжи по измеренной длине |
| Скорость | Указано для вашей ткани, а не для самой легкой конструкции. | Скорость claims rarely survive dense layups | Попросите пробежку на время с вашим реальным весом |
| Контроль пыли и пуха | Экстракция на линии иглы, фильтрация примерно до 5 микрометров. | Проводящая пыль повреждает электронику и ткань | Проверка фильтров после полной смены |
| Регистрация данных | Журнал скорости, натяжения и длины стежка для каждого рулона. | Необходимо для отслеживания и квалификации | Экспорт файла журнала во время FAT |
Приемочное тестирование: что измерить перед подписанием контракта
Заводские приемочные испытания — это когда поставщик демонстрирует свои возможности, а покупатель дешево устраняет проблемы. Четыре-восемь часов непрерывной работы на производственной скорости — это разумный минимум, и в результате получится рулон, который вы сохраните и протестируете самостоятельно.
Измерения, которые необходимо выполнить во время теста
- Вес по площади: отрежьте образцы в пяти положениях по ширине: в начале, середине и конце рулона. Минимум десять образцов.
- Углы слоев: проверьте не менее трех мест на рулон для каждого диагонального слоя.
- Подсчет шага и зазоров: подсчитайте видимые окна на метр ширины.
- Длина стежка и расход пряжи для переплета: взвесьте израсходованную пряжу на измеренную длину ткани.
- Регистрация напряжения: убедитесь, что зарегистрированное напряжение оставалось в пределах указанного окна, и проверьте, где произошли какие-либо отклонения.
- Подсчет ворсинок и обрывков нитей: возьмите образец ткани при небольшом увеличении и запишите базовую линию.
- Поведение машины: шум, вибрация, температура приводов, потребляемая мощность и история аварийных сигналов.
Тесты, за которые стоит платить
Независимые механические испытания на пробной машине — это не зря потраченные деньги. Объемная доля волокон, свойства растяжения на слой и вязкость межслойного разрушения дают вам базовые показатели для сравнения с будущим производством. Если цифры сдвинутся через три месяца, вы узнаете, поменялась ли машина или сменился поставщик буксира.
Приемочное тестирование сайта
Запланируйте второе тестирование после установки, обычно через 30 дней после начала производства. На этом этапе вы можете проверить воспроизводимость по нескольким лучам, процент бесперебойной работы, расход расходных материалов на 1000 метров и фактическое время ответа службы технической поддержки. Удерживайте часть платежа против этих результатов.
Риски закупок и реальная стоимость владения
Машина не линия. Бюджет на всю систему: наволевые балки и шпулярники, разбрасывающие устройства, если этого требует покрытие, пылеудаление, контроль влажности, хранение балок, тележка для балок, стол для проверки ткани, первоначальные запасные части, транспортировка, монтаж и ввод в эксплуатацию, обучение операторов и инженерное время для разработки рецептов для каждого продукта.
Риски, возникающие после заказа
- Заявления о скорости не выдерживают вашего веса. Машина, предназначенная для легкой двухосной ткани, будет работать медленнее при плотной четырехслойной конструкции, и коммерческий корпус, построенный по фигуре из брошюры, развалится.
- Занижен расход переплетной пряжи. При плотности 8 г/м2 на ткани плотностью 600 г/м2 это более одного процента массы материала плюс отходы, что влияет на стоимость и свойства ламината.
- Калибр or pitch mismatch discovered late. Если на ткани видны окна, исправлением может быть растягивающий блок или более тонкий калибр, а не регулировка.
- Сроки поставки запасных частей. Спросите, какие детали имеются на складе, в каком количестве и каков гарантированный срок доставки.
- Контроль и поддержка рецептов. Машина работает только так, как и ее библиотека рецептов, и готовность поставщика помочь в разработке новых.
- Калибровочный дрейф. Датчики натяжения и шкалы дозирования порошка смещаются. Спросите, как планируется калибровка и как она проверяется.
- Документация и язык. Электрические чертежи, руководства по техническому обслуживанию и документация по ПЛК должны предоставляться на языке, на котором читает ваша команда технического обслуживания.
Факторы затрат, которые стоит моделировать
Три цифры определяют эксплуатационные расходы: стоимость часа простоя, процент отходов при запуске и остановке, а также стоимость расходных материалов на килограмм ткани. Потери при запуске и остановке в размере от 3 до 10 процентов являются нормальными для новой линии и должны снижаться с практикой; если этого не происходит, то обычной причиной является процедура настройки или качество луча. Расход иглы и направляющей на углерод всегда будет превышать расход стекла, поскольку волокну свойственно истирание.
Техническое обслуживание, расходные материалы и время безотказной работы
Карбоновая линия требует регулярного обслуживания, основанного на истирании и пыли, а не на часах работы в одиночку.
Ежедневные проверки
- Осмотрите и очистите фильтры экстракции; Пыль проводящего волокна накапливается быстрее, чем ожидалось.
- Проверьте показания натяжения в нескольких положениях по ручному измерителю.
- Обратите внимание на скопление ворса на линии иглы и вокруг петель направителя.
- Убедитесь, что на поверхности ткани нет новых окон или полос.
Еженедельные и ежемесячные проверки
- Проверьте выравнивание шпулярника и состояние направляющей проушины; замените любую вставку, на которой имеются канавки или следы полировки.
- Проверяйте состояние иглы по всей рабочей ширине, а не только выборочную проверку посередине.
- Очистите и осмотрите направляющие уточной каретки и аккумуляторы.
- Проверьте вес дозируемого порошка по калибровочному образцу, если в состав линии входит рассеиватель.
- Просмотрите зарегистрированные данные на предмет тенденций дрейфа натяжения или потери скорости.
Расходные материалы на складе
Иглы, грузила, направляющие иглы, керамические петельки, нитенаправители, приводные ремни, датчики натяжения и электронные запчасти. Ведите учет использования по балке и по типу ткани; Срок службы иглы на углероде обычно исчисляется сотнями производственных часов, а не тысячами, и точная цифра зависит от машины и модели. Хранение запасного набора игл на месте обходится дешевле, чем неделя остановки производства.
Время безотказной работы выше 90 процентов при работе в две смены является разумным целевым показателем для зрелой линии с укомплектованным шкафом запасных частей и обученным техническим специалистом по техническому обслуживанию. Чтобы попасть туда, в первый год нужна дисциплина, а не удача.
Как составить короткий список поставщиков, не теряя месяцев
Выбор поставщика должен основываться на подтвержденном соответствии технологического процесса, а не на спецификациях брошюры.
Запустите структурированное сравнение
- Отправьте реальный образец жгута и реальную спецификацию ткани, включая вес площади, архитектуру слоев, схему переплета и любые механические требования.
- Запросите пробную версию, а не демонстрацию простой сборки, которую предпочитает поставщик.
- Попросите данные испытаний: журналы натяжения, измерения поверхностного веса, измерения углов и фотографии поверхности ткани.
- Тестируйте пробный рулон самостоятельно, в идеале в той же лаборатории, которая будет тестировать вашу продукцию.
- Если возможно, посетите работающую установку и уточните у оператора время простоя и ответ службы поддержки.
Критерии системы показателей
- Процесс соответствует вашему конкретному буксиру и весу.
- Результаты испытаний в сравнении с вашими пределами приемлемости.
- Инженерная возможность модифицировать направляющие, шпулярники или элементы управления для вашего продукта, включая индивидуальные компоненты.
- Политика хранения запасных частей и обязательства по доставке.
- Объем обслуживания и реалистичное время отклика.
- Содержание и продолжительность обучения, включая разработку рецептов.
- Качество и полнота документации.
- Условия гарантии, гарантии хранения и производительности.
Скептически относитесь к цитатам, в которых указаны только ширина, ширина и максимальная скорость. Этим трем цифрам могут соответствовать машины, которые не будут производить вашу ткань в соответствии со спецификациями, и разрыв становится видимым только после внесения залога.
Переход от образцовых рулонов к серийному производству
После запуска первой линии приоритет смещается от возможностей к повторяемости. Выполните простой расчет пропускной способности, чтобы проверить, является ли правильным ответом одна линия, две линии или более широкая линия.
Возьмем рабочую ширину 1270 мм при скорости 25 метров в час с эффективностью 85 процентов при 6000 производственных часах в год. Полезная площадь в год составляет примерно 1,27 м, умноженный на 25 м/ч, умноженный на 6000 ч, умноженный на 0,85, что составляет примерно 161 900 квадратных метров. При весе ткани 400 г/м2 это около 65 тонн сухой арматуры в год без учета отходов. Если требуемый объем выше, ответом может быть более широкая машина, дополнительная смена или вторая линия, и каждый вариант имеет свой профиль капитала и рабочей силы.
Создайте системы вокруг машины
- Стандартизируйте спецификации балок и поставщиков балок, чтобы поведение натяжения было предсказуемым.
- Создайте библиотеку рецептов с заблокированными параметрами и документированным процессом контроля изменений.
- Определите пределы контроля качества и записывайте их каждый раз.
- Обучите операторов распознаванию неисправностей, особенно нечеткости, окон, отклонения угла и отклонения веса.
- Установите календарь планового технического обслуживания с интервалами замены расходных материалов на основе данных.
Воспроизводимость, а не максимальная производительность – вот что делает бизнес NCF прибыльным. Вторая машина должна в точности копировать рецептуру и дисциплину обслуживания первой.
Основовязальная машина для текстиля из углеродного волокна отличается ограничением: ограниченным натяжением, ограниченным контактом, ограниченной агрессивностью стежка. Параметры, определяющие успех, — это арифметика покрытия между плотностью жгута и шагом, окно натяжения по всей рабочей ширине, рисунок стежка и стоимость его повреждения, а также повторяемость всех трех параметров на тысячах метров.
Отсюда вытекает последовательность покупки. Сначала определите ткань, выполните расчет покрытия, затем укажите толщину, ширину и конфигурацию направляющей шины. Попросите пробный прокат вашего буксира и вашего веса, измерьте его самостоятельно и задержите оплату в зависимости от результатов. Проверьте стабильность натяжения, допуск по весу, точность угла и уровень распушения на машине перед ее отправкой и еще раз через 30 дней производства.
Сделайте это, и решение станет оправданным. Пропустите их, и о машине, которую вы покупаете, будут судить по ткани, которую она производит, а это единственная характеристика, которая когда-либо действительно имела значение.


-
Контактная информация.
+86-198 5534 1617
+86-134 0158 3002yuanyang@yywarpknitting.com Дом 699, западная улица Шэнчжи, поселок Лючэн, городской округ Даньян, город Чжэньцзян, провинция Цзянсу, Китай.

-
QR-код
-
Быстрые ссылки
Дом О нас Продукция Производство Кастомизация Новости Контакты -
Список продуктов
Машина для текстиля из химических волокон Машина для текстиля из стекловолокна Машина для текстиля из углеродного волокна -
О нас
Профиль компании Галерея завода Услуга с добавленной стоимостью
Авторские права © 2026 Changzhou Yuanyang Electromechanical Technology Co., Ltd. Все права защищены.
